Tại sao Làm mát Xuyên Trục chính lại Quan trọng
Phương pháp làm mát tràn truyền thống phun từ bên ngoài dao thường không tiếp cận được vùng cắt — đặc biệt trong khoan lỗ sâu, phay hốc và gia công tốc độ cao. Làm mát xuyên trục chính (TSC) cấp dung dịch làm mát trực tiếp qua dao, mang lại:
- Thoát phoi tốt hơn — Áp suất dung dịch làm mát đẩy phoi ra khỏi vùng cắt
- Nhiệt độ dao thấp hơn — Làm mát trực tiếp tại lưỡi cắt
- Tuổi thọ dao dài hơn — Cải thiện 30–50% là mức phổ biến
- Thời gian chu kỳ nhanh hơn — Có thể tăng tốc độ chạy dao nhờ làm mát ổn định
- Bề mặt hoàn thiện tốt hơn — Làm mát nhất quán ngăn ngừa hư hỏng nhiệt Khớp quay là chi tiết then chốt giúp TSC khả thi — nó kết nối nguồn cấp dung dịch làm mát cố định với trục chính đang quay.
Nguyên lý Hoạt động của Khớp quay Làm mát Xuyên Trục chính
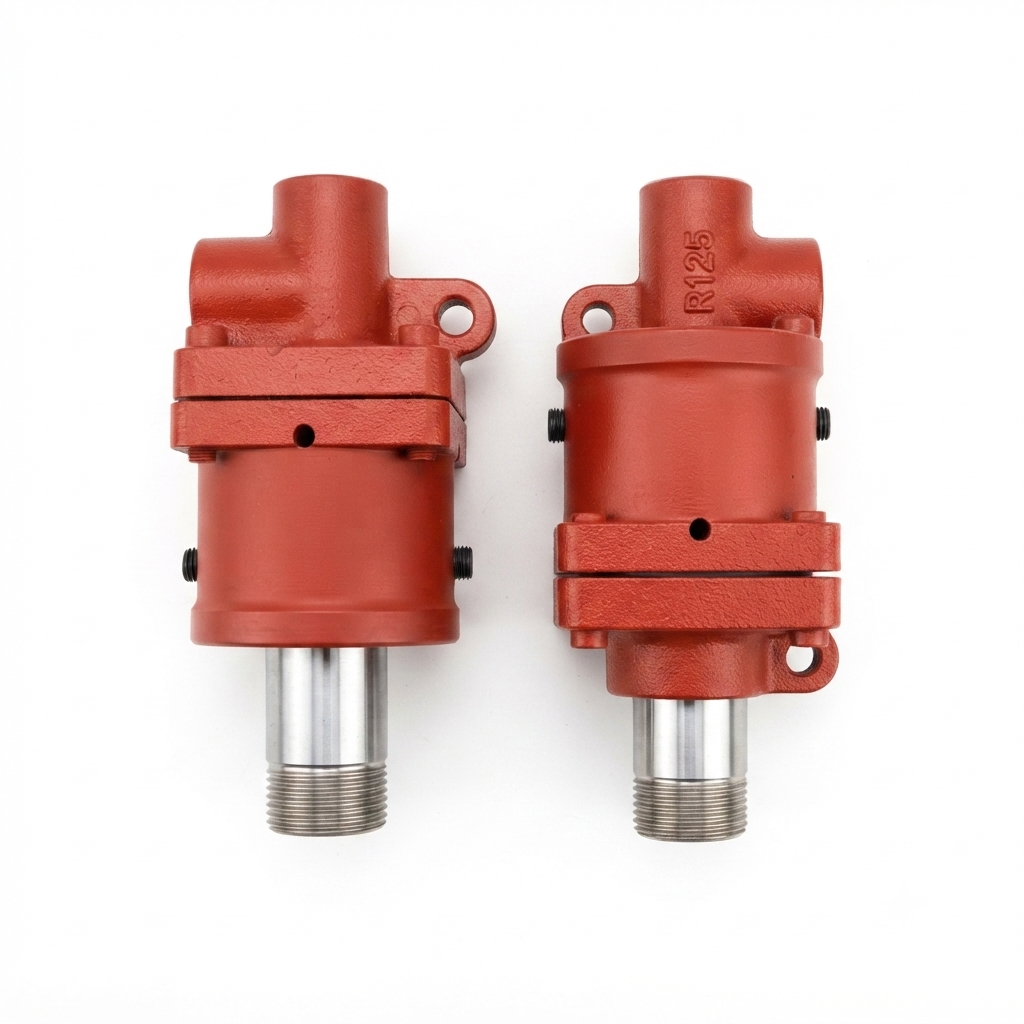
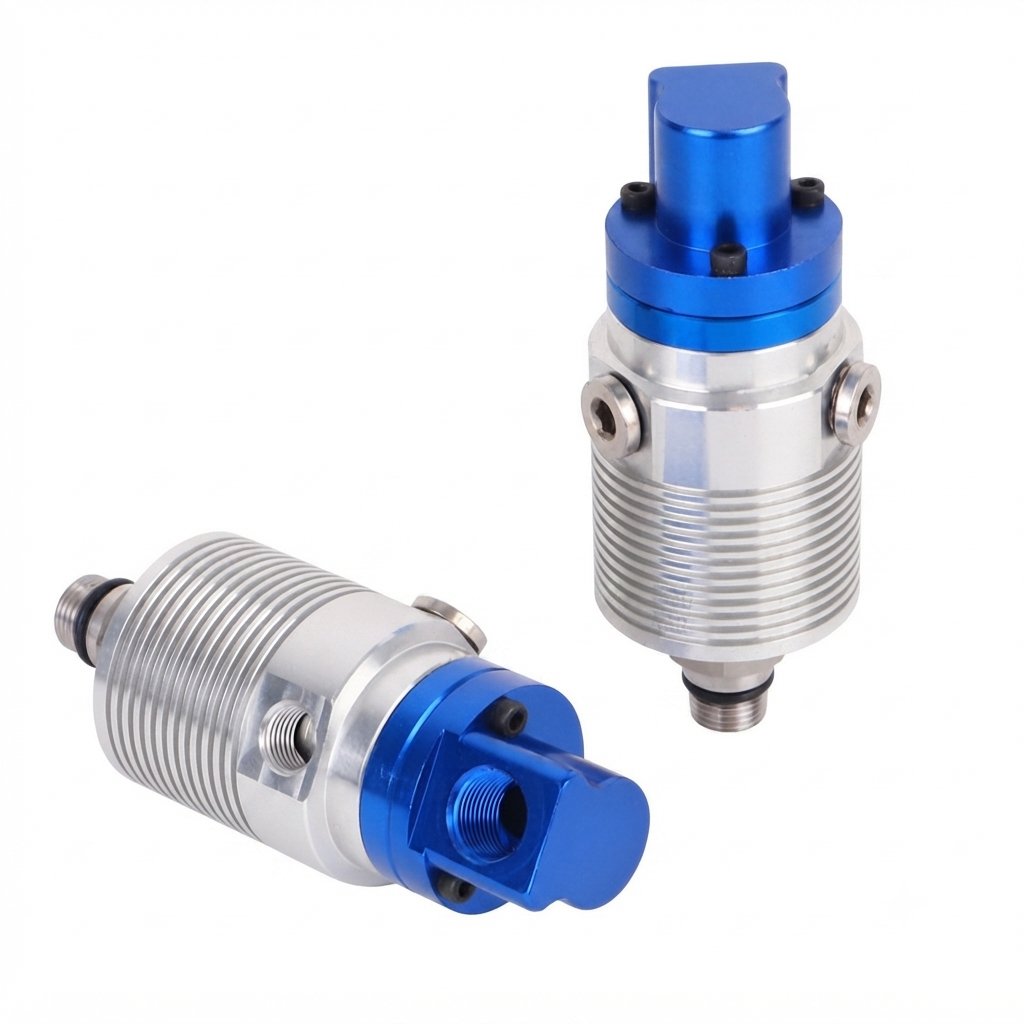
Khớp quay nằm giữa nguồn cấp dung dịch làm mát của máy và trục chính. Khi trục chính quay, khớp quay cho phép dung dịch làm mát chảy qua lỗ khoan trung tâm vào trục chính và ra ngoài qua dao. Các bộ phận chính:
- Cụm làm kín — Ngăn rò rỉ dung dịch làm mát tại giao diện trục chính
- Hệ thống vòng bi — Hỗ trợ quay ở tốc độ trục chính
- Đường dẫn dung dịch làm mát — Lỗ khoan trung tâm xuyên qua thân khớp quay
- Cổng kết nối — Đầu vào (từ máy) và đầu ra (đến trục chính)
Các Yếu tố Chọn lựa Quan trọng
1. Tốc độ Trục chính
Đây là thông số quan trọng nhất. Khớp quay phải đáp ứng được RPM tối đa của trục chính.
| Tốc độ Trục chính | Phân loại Khớp quay | Ứng dụng Điển hình |
|---|---|---|
| Đến 3.000 rpm | Tiêu chuẩn | Gia công thông thường |
| 3.000–6.000 rpm | Tốc độ trung bình | Gia công tốc độ cao |
| 6.000–10.000 rpm | Tốc độ cao | Gia công chính xác |
| Trên 10.000 rpm | Tốc độ cực cao | Hàng không vũ trụ, bán dẫn |
| Không bao giờ chọn thiếu thông số tốc độ. Khớp quay định mức 5.000 RPM khi chạy ở 8.000 RPM sẽ hỏng sớm — và có thể nguy hiểm. |
2. Áp suất Dung dịch Làm mát
Các nguyên công khác nhau yêu cầu áp suất khác nhau:
- Áp suất thấp (đến 1 MPa): Thoát phoi cơ bản, làm mát dao
- Áp suất trung bình (1–3 MPa): Khoan lỗ sâu, phay hốc
- Áp suất cao (3–7 MPa): Khoan súng, gia công tốc độ cao
- Áp suất cực cao (7+ MPa): Ứng dụng chuyên dụng Lưu ý: Áp suất cao hơn đòi hỏi làm kín chắc chắn hơn và vỏ bền bỉ hơn. Định mức áp suất của khớp quay phải vượt quá áp suất tối đa của hệ thống, bao gồm cả đỉnh áp suất.
3. Loại Dung dịch Làm mát
Dung dịch làm mát ảnh hưởng đến việc chọn vật liệu làm kín:
- Dung dịch làm mát tan trong nước (nhũ tương): Làm kín than chì hoặc gốm tiêu chuẩn
- Dầu nguyên chất: Yêu cầu vật liệu làm kín tương thích với dầu
- MQL (Bôi trơn Lượng tối thiểu): Làm kín chuyên dụng cho hỗn hợp dầu-khí
- Dung dịch làm mát tổng hợp: Kiểm tra tương thích hóa học với vật liệu làm kín
4. Kích thước Côn Trục chính
Khớp quay phải lắp vừa về mặt vật lý với trục chính. Các kích thước côn phổ biến:
- BT/BT30: Máy nhỏ hơn, yêu cầu lưu lượng thấp hơn
- BT/BT40: Phổ biến nhất, lưu lượng trung bình
- BT/BT50: Máy hạng nặng, lưu lượng cao
- HSK: Máy tốc độ cao, ứng dụng chính xác
5. Yêu cầu Lưu lượng
Lưu lượng phụ thuộc vào nguyên công gia công:
- Gia công nhẹ: 5–15 L/phút
- Gia công trung bình: 15–30 L/phút
- Gia công nặng: 30–60 L/phút
- Khoan áp suất cao: 60+ L/phút Đường kính lỗ khoan bên trong khớp quay quyết định lưu lượng tối đa. Lỗ khoan lớn hơn = lưu lượng cao hơn = làm mát tốt hơn.
Dòng RT-DE CNC: Thiết kế cho Gia công Hiện đại
Khớp quay làm mát xuyên trục chính RT-DE CNC của Ruitus được thiết kế chuyên biệt cho các yêu cầu của trung tâm gia công CNC hiện đại:
Tính năng Chính
- Định mức tốc độ: Đến 10.000 RPM
- Định mức áp suất: Đến 1,0 MPa (10 bar)
- Tương thích dung dịch làm mát: Nước, dầu, MQL
- Vỏ đồng thau rèn: Độ dẫn nhiệt tuyệt vời
- Cân bằng chính xác: Cân bằng động đến G6.3
- Mặt làm kín gốm: Độ cứng và ổn định nhiệt tối đa
- Thiết kế nhỏ gọn: Ảnh hưởng tối thiểu đến phần nhô ra của trục chính
Khả năng Tương thích
Dòng RT-DE được thiết kế thay thế trực tiếp cho các khớp quay dòng 55-57 nhập khẩu, tương thích với:
- Hầu hết trung tâm gia công CNC (điều khiển Fanuc, Mitsubishi, Siemens)
- Máy phay đứng và ngang
- Trung tâm tiện có dao quay
- Máy mài
Lắp đặt
Lắp đặt đơn giản đối với kỹ thuật viên có trình độ:
- Tháo khớp quay hiện có (nếu thay thế)
- Vệ sinh côn trục chính và bề mặt lắp
- Lắp khớp quay mới với căn chỉnh chính xác
- Kết nối đường cấp dung dịch làm mát
- Kiểm tra ở áp suất và tốc độ thấp trước khi vận hành đầy tải
Những Sai lầm Phổ biến Cần Tránh
- Chọn thiếu thông số tốc độ: Luôn dùng RPM tối đa của trục chính, không dùng giá trị trung bình
- Bỏ qua đỉnh áp suất: Tính đến đỉnh khởi động của bơm trong định mức áp suất
- Sai loại dung dịch làm mát: Xác minh tương thích làm kín trước khi lắp đặt
- Chất lượng dung dịch làm mát kém: Hạt trong dung dịch làm mát gây hư hại làm kín. Sử dụng lọc phù hợp.
- Bỏ qua căn chỉnh: Sai lệch gây mài mòn làm kín sớm
- Bảo trì chậm trễ: Thay làm kín rẻ hơn sửa trục chính
Lịch Bảo trì
| Nhiệm vụ | Tần suất | Ghi chú |
|---|---|---|
| Kiểm tra rò rỉ bằng mắt | Hàng ngày | Trong khi vận hành |
| Kiểm tra lưu lượng dung dịch làm mát | Hàng tuần | So sánh với thông số kỹ thuật |
| Kiểm tra rung động | Hàng tháng | Dùng máy đo rung động |
| Kiểm tra làm kín | Mỗi 1.000 giờ | Thay nếu mòn |
| Đại tu toàn bộ khớp quay | Mỗi 3.000 giờ | Thay làm kín + vòng bi |
ROI của Làm mát Xuyên Trục chính
Đầu tư vào khớp quay TSC chất lượng sẽ hoàn vốn thông qua:
- Cải thiện tuổi thọ dao: Tuổi thọ dao dài hơn 30–50%
- Giảm thời gian chu kỳ: Gia công nhanh hơn 15–25%
- Giảm phế phẩm: Làm mát tốt hơn = ít chi tiết bị loại hơn
- Giảm thời gian dừng ngoài kế hoạch: Khớp quay chất lượng chạy lâu hơn Đối với một trung tâm gia công CNC điển hình chạy 2.000 giờ/năm, tổng tiết kiệm thường vượt 5.000 USD mỗi năm — gấp hơn 10 lần chi phí khớp quay.
Nhận Đề xuất Phù hợp
Chọn đúng khớp quay làm mát xuyên trục chính đòi hỏi phải khớp khớp quay với máy, trục chính và nguyên công gia công cụ thể của bạn. Kỹ sư Ruitus có thể giúp bạn chọn đúng model dựa trên tốc độ trục chính, áp suất dung dịch làm mát, yêu cầu lưu lượng và cấu hình máy. Liên hệ với chúng tôi với thông số kỹ thuật máy của bạn để nhận đề xuất cá nhân hóa.
Gửi bản vẽ hoặc điều kiện làm việc cho chúng tôi
Cho chúng tôi biết môi chất, nhiệt độ, áp suất, tốc độ và kích thước kết nối. Kỹ sư sẽ phản hồi phương án chọn loại hoặc thiết kế riêng — thường trong một ngày làm việc.