为什么贯穿主轴冷却液如此重要
传统的浇注式冷却液从刀具外部喷洒,往往无法到达切削区域——尤其是在深孔钻削、型腔铣削和高速加工中。贯穿主轴冷却液(TSC)将冷却液直接通过刀具内部输送,具有以下优势:
- 更好的排屑效果——冷却液压力将切屑从切削区域推出
- 更低的刀具温度——在切削刃处直接冷却
- 更长的刀具寿命——通常可提升 30–50%
- 更快的加工节拍——可靠的冷却支持更高的进给速度
- 更好的表面质量——持续冷却防止热损伤 旋转接头是实现 TSC 的关键部件——它将静止的冷却液供给管路连接到旋转的主轴上。
贯穿主轴冷却液旋转接头的工作原理
旋转接头安装在机床冷却液供给管路与主轴之间。当主轴旋转时,接头允许冷却液通过其中心孔流入主轴,并从刀具处流出。 关键部件:
- 密封组件——防止冷却液在主轴接口处泄漏
- 轴承系统——支撑主轴转速下的旋转
- 冷却液通道——贯穿接头本体的中心孔
- 连接端口——入口(来自机床)和出口(通往主轴)
关键选型因素
1. 主轴转速
这是最重要的规格参数。旋转接头必须能够承受主轴的最高转速。
| 主轴转速 | 接头类别 | 典型应用 |
|---|---|---|
| 最高 3,000 rpm | 标准型 | 通用加工 |
| 3,000–6,000 rpm | 中速型 | 高速加工 |
| 6,000–10,000 rpm | 高速型 | 精密加工 |
| 10,000 rpm 以上 | 超高速型 | 航空航天、半导体 |
| 切勿低配转速。 额定 5,000 RPM 的接头在 8,000 RPM 下运行会过早失效——甚至可能造成危险。 |
2. 冷却液压力
不同工序需要不同的压力:
- 低压(最高 1 MPa): 基本排屑、刀具冷却
- 中压(1–3 MPa): 深孔钻削、型腔铣削
- 高压(3–7 MPa): 枪钻、高速加工
- 超高压(7 MPa 以上): 特殊应用 注意: 更高的压力需要更强的密封和更坚固的壳体。接头的额定压力必须超过系统的最高压力,包括压力峰值。
3. 冷却液类型
冷却液类型影响密封材料的选择:
- 水溶性冷却液(乳化液): 标准碳石墨或陶瓷密封
- 纯油: 需要与油兼容的密封材料
- MQL(微量润滑): 用于油气混合物的专用密封
- 合成冷却液: 需检查与密封材料的化学兼容性
4. 主轴锥度规格
旋转接头必须与主轴物理匹配。常见锥度规格:
- BT/BT30: 小型机床,流量需求较低
- BT/BT40: 最常见,中等流量
- BT/BT50: 重型机床,大流量
- HSK: 高速机床,精密应用
5. 流量需求
流量取决于加工工序:
- 轻切削: 5–15 L/min
- 中等切削: 15–30 L/min
- 重切削: 30–60 L/min
- 高压钻削: 60+ L/min 接头的内孔直径决定最大流量。更大的孔径 = 更高的流量 = 更好的冷却效果。
RT-DE CNC 系列:为现代加工而设计
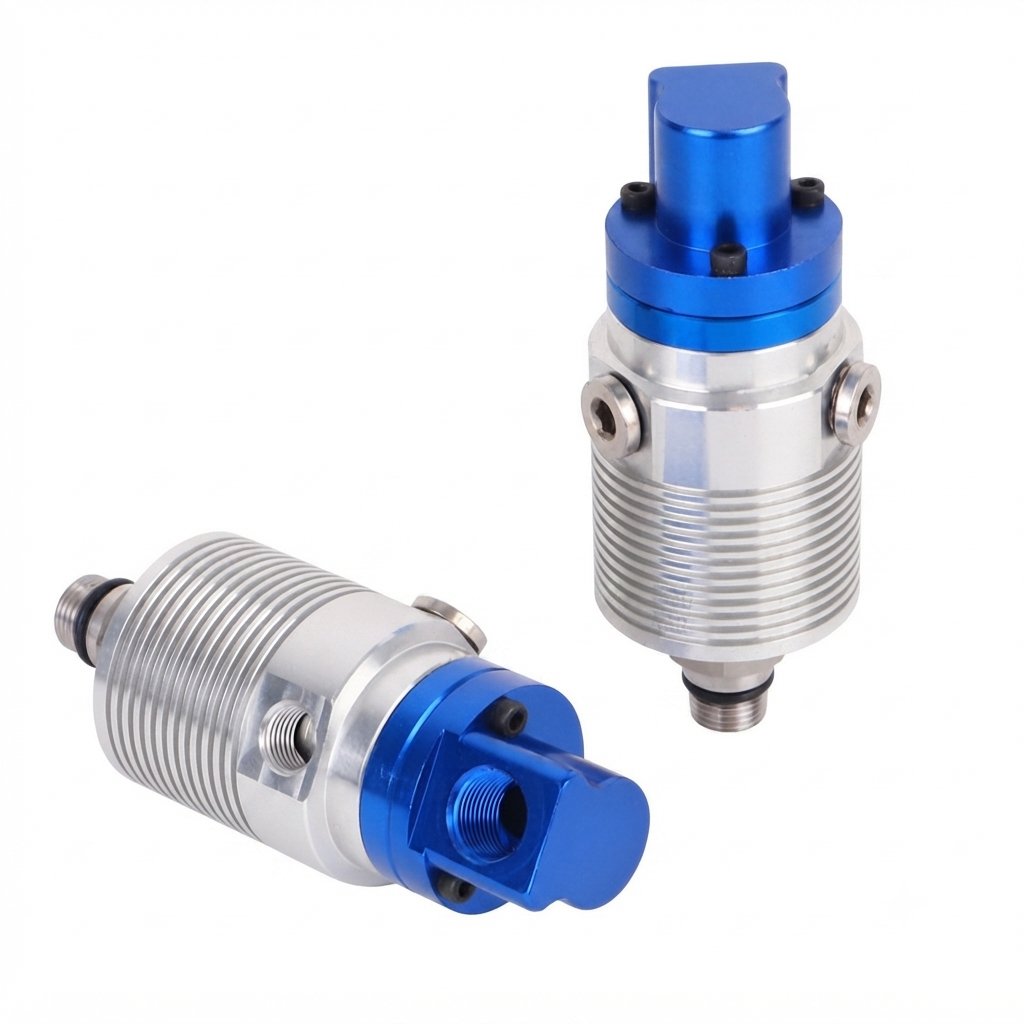
Ruitus RT-DE CNC 贯穿主轴冷却液旋转接头专为现代 CNC 加工中心的需求而设计:
主要特点
- 转速额定值: 最高 10,000 RPM
- 压力额定值: 最高 1.0 MPa(10 bar)
- 冷却液兼容性: 水、油、MQL
- 锻造黄铜壳体: 优异的热传导性能
- 精密动平衡: 动平衡精度达 G6.3
- 陶瓷密封面: 最大硬度和热稳定性
- 紧凑设计: 对主轴悬伸量的影响最小
兼容性
RT-DE 系列设计为进口 55-57 系列接头的直接替代品,兼容:
- 大多数 CNC 加工中心(Fanuc、Mitsubishi、Siemens 控制系统)
- 立式和卧式铣床
- 带动力刀具的车削中心
- 磨床
安装
对于合格的技术人员来说,安装非常简便:
- 拆下原有接头(如为更换)
- 清洁主轴锥面和安装面
- 安装新接头并确保正确对中
- 连接冷却液供给管路
- 在全面运行前进行低压低速测试
应避免的常见错误
- 转速低配: 始终使用主轴的最高转速,而非平均转速
- 忽视压力峰值: 在压力额定值中考虑泵启动时的压力峰值
- 冷却液类型错误: 安装前确认密封兼容性
- 冷却液质量差: 冷却液中的颗粒会损坏密封。使用适当的过滤。
- 跳过对中步骤: 不对中会导致密封过早磨损
- 延迟维护: 更换密封的成本远低于维修主轴
维护计划
| 任务 | 频率 | 备注 |
|---|---|---|
| 目视泄漏检查 | 每日 | 运行期间 |
| 冷却液流量检查 | 每周 | 与规格对比 |
| 振动检查 | 每月 | 使用振动计 |
| 密封检查 | 每 1,000 小时 | 磨损则更换 |
| 接头全面检修 | 每 3,000 小时 | 更换密封 + 轴承 |
贯穿主轴冷却液的投资回报
投资优质 TSC 旋转接头可通过以下方面收回成本:
- 刀具寿命提升: 刀具寿命延长 30–50%
- 加工节拍缩短: 加工速度提升 15–25%
- 废品率降低: 更好的冷却 = 更少的废件
- 非计划停机减少: 优质接头运行时间更长 对于一台年运行 2,000 小时的典型 CNC 加工中心,综合节省通常超过每年 $5,000——是接头成本的 10 倍以上。
获取正确的选型建议
选择合适的贯穿主轴冷却液旋转接头需要将接头与您的具体机床、主轴和加工工序相匹配。 Ruitus 工程师可以根据您的主轴转速、冷却液压力、流量需求和机床配置,帮助您选择正确的型号。 联系我们,提供您的机床规格,获取个性化推荐。